
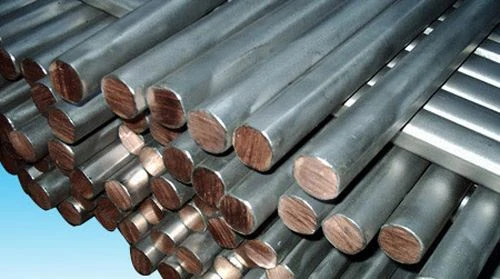
Som hovedkomponenten i metalanoden ertitanium-kobber komposit stang kombinerer den gode elektriske ledningsevne af kobber og den stærke korrosionsbestandighed af titanium, der med succes erstatter grafitelektroden og derefter sætter den i industriel produktion. Især i de senere år er det blevet brugt i den elektrolytiske kobberindustri. Det er ikke svært at se, at optimering af forarbejdningsteknologien af titanium-kobber-kompositstænger og forskning og udvikling af nye produkter er den førende retning for vores virksomhed til at udvikle sig rettidigt for at tilpasse sig markedsøkonomien. Følgende deler hovedsageligt forbedringsforanstaltningerne for titaniumbeklædt kobberbehandlingsteknologi:
1. Billet forberedt
Først behandles den indvendige overflade af titaniumrøret og den ydre overflade af kobberstangen. Efter tørring samles titanium-kobberet til et emne i koldttrukket tilstand. Når den ene ende af titanium-kobber-samlingen glat kan bide ind i formen, så indsættes kulstoffet. Bag i ovnen for at gøre kombinationen af titaniumrøret og kobberstangen ikke løs, og udfør derefter koldtrækningsoperationen.
2. Koldtrækningsoperation
Smøremiddel blev påført den ydre overflade af det behandlede titaniumlag før koldtrækning. På grund af smøremidlet's gode vedhæftning, kompressionsmodstand og antifriktionsegenskaber kan det spille en rolle i smøring og beskyttelse af titaniumlaget for at sikre ensartetheden af titaniumlaget under koldtrækning og forhindre titaniumlaget fra ridser og revner.
3. Box-type modstand ovn opvarmning og varmekonservering
Sæt emnet af titanium-kobbersamlingen i en modstandsovn af bokstypen for at opvarme det, og hold det i mindst 10 minutter efter at have nået den indstillede temperatur.
4. Rulleproces
Fremstillingen af billets til titanium-kobber kompositstænger skal følge: udnytte titaniums plasticitet fuldt ud og minimere mellemudglødning og reducere antallet af valsninger. Da varmvalsning er en valseproces over metalomkrystallisationstemperaturen, har metallet højere plasticitet og lavere deformationsmodstand, således at en større plastisk deformation kan opnås med mindre energi.
5. Termisk opretning
Sæt titanium-kobber-kompositstangens halvfabrikata i glattemaskinen til varmretning. Fordi glattekaptajnen ikke har en god opretningseffekt på stænger af lang størrelse, er det hovedsageligt i kompositmaterialeværkstedets rulleområde: produktionsrytmen er hurtigere; den varme rette udstyr kapacitet Insufficiens; restriktioner på betingelser for efterbehandling af fladt materiale; fladt materiale varmebehandling.

6. Kold glatning
Til flade materialer med lille glattetykkelse kan du vælge en spændingsretningsmaskine, som kan rette flade materialer med lille tykkelse. Under udretningsprocessen bøjes de flade materialer voldsomt af bøjningsrullegruppen under påvirkning af trækspænding, der er mindre end flydespændingen. , Efter at have elimineret defekterne, såsom nedbøjning i midten af den flade materialekantbølge, udjævnes den resterende nedbøjede del af en nivelleringsvalse. Ulempen ved denne metode er, at materialetabet er stort, og defekter som afvigelse er lette at opstå.
Baoji Taicheng Metal Co., Ltd følger udviklingstendensen i markedsøkonomien. Et fremragende teknisk team er vores drivkraft. Kvaliteten af vores titanium-kobber kompositstænger er førsteklasses. Som professionel kompositmaterialeproducent kan vi give dig entilpasset titanium beklædt cøverste bar, det professionelle salgsteam ser frem til at besvare dine spørgsmål. For detaljer, kontakt venligstyangchen@bjtcjs.com.


